Artykuł sponsorowany
Co w produkcji folii do ręcznego owijania małych ładunków decyduje o jej zachowaniu w chłodzie i wilgoci
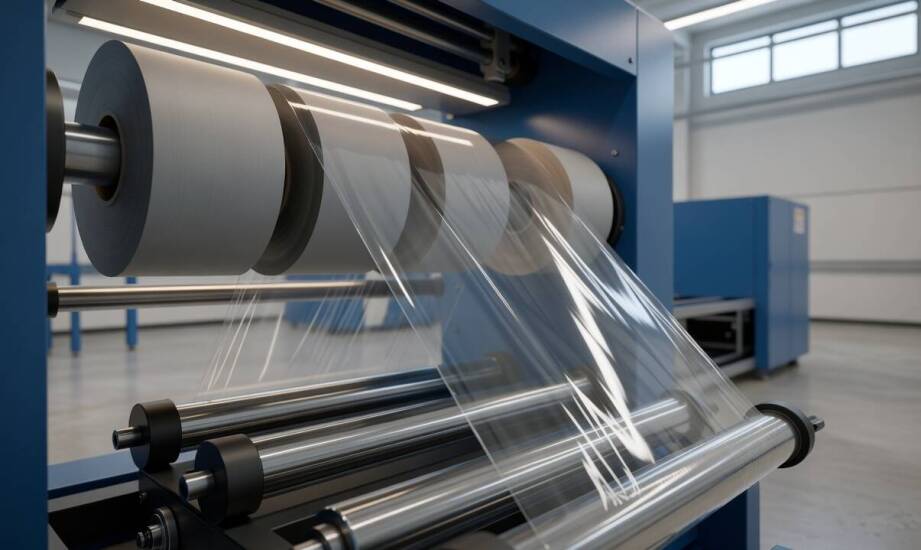
Ta sama rolka folii stretch mini wyjęta z ciepłego magazynu i pozostawiona na kilka godzin w chłodzie może zachowywać się zupełnie inaczej podczas ręcznego owijania małych ładunków. Zmiany temperatury otoczenia bezpośrednio wpływają na strukturę polietylenu, co pracownicy logistyki odczuwają jako nagły spadek elastyczności lub utratę właściwości klejących. Różnice w przyczepności poszczególnych warstw ujawniają się najmocniej podczas jesiennych i zimowych załadunków, gdy paczki trafiają z ogrzewanej hali na zewnątrz. Zachowanie gotowego materiału pakowego w takich warunkach nie jest kwestią przypadku, ponieważ zależy wprost od precyzji wdrożonych etapów produkcji oraz późniejszego reżimu magazynowego. Właściwie przetworzony surowiec zachowuje stabilność, podczas gdy błędy technologiczne potęgują podatność na zmienne czynniki atmosferyczne.
Procesy wytwórcze kształtujące grubość i sprężystość materiału
Produkcja materiałów do ręcznego zabezpieczania ładunków rozpoczyna się od ekstruzji granulatu polietylenu liniowego niskiej gęstości. W powszechnie stosowanej metodzie wylewu szczelinowego, znanej jako technologia cast, stopiony polimer rozlewa się na intensywnie chłodzony walec. Błyskawiczne obniżenie temperatury tworzywa zamraża jego strukturę amorficzną, co zapewnia doskonałą przejrzystość oraz pożądaną lepkość wewnętrznej strony folii. Parametr grubości wynosi zazwyczaj od 12 do 35 mikrometrów. Wartości z dolnego zakresu stosuje się z powodzeniem do owijania lekkich, regularnych pudełek, natomiast te zbliżające się do górnej granicy służą do zabezpieczania elementów cięższych lub posiadających ostre krawędzie. Wyrównana grubość wstęgi na całej długości stanowi podstawę odporności na zrywanie przy mocniejszym naciągnięciu.
Alternatywnym podejściem technologicznym pozostaje metoda rozdmuchu, określana w branży jako blown. W tym procesie rękaw foliowy jest rozciągany powietrzem w dwóch kierunkach jednocześnie, dzięki czemu struktura zyskuje znacznie wyższą odporność na przebicia punktowe i rozdarcia. Orientacja molekuł w tworzywie decyduje o pamięci kształtu, czyli fizycznej zdolności materiału do powrotu do pierwotnej formy i ścisłego obkurczania się na owiniętym przedmiocie. Kontrola parametrów rozciągania podczas wytłaczania rzutuje bezpośrednio na sprężystość gotowego produktu. Utrzymanie rygorystycznej tolerancji grubości na całej szerokości nawoju zapobiega powstawaniu słabych punktów, które pękałyby podczas ręcznej aplikacji na nieregularnych ładunkach.
Wpływ nawijania i warunków otoczenia na pracę folii
Samo uformowanie płaskiej wstęgi polietylenowej stanowi dopiero połowę procesu technologicznego. Równomierne nawinięcie materiału na tuleję z precyzyjnie kontrolowanym naprężeniem eliminuje ryzyko powstawania luźnych warstw i zjawiska teleskopowania rolki. Poprawnie nawinięta folia rozwija się z lekkim, jednostajnym oporem, co ułatwia operatorowi utrzymanie stałego napięcia podczas zabezpieczania przesyłki. Zbyt luźne nałożenie warstw prowadzi do gubienia naprężenia w dłoniach, podczas gdy nadmierny naciąg produkcyjny powoduje nieodwracalne zniekształcenie krawędzi bocznych.
Fizyka polimerów sprawia, że w warunkach niskiej temperatury standardowa warstwa zabezpieczająca ulega zauważalnemu usztywnieniu. Obniżona elastyczność wymaga użycia większej siły do prawidłowego naciągnięcia materiału, co obniża tempo pakowania i zwiększa prawdopodobieństwo niezamierzonego przerwania wstęgi. Ogromnym wyzwaniem dla stabilności ładunku są także nagłe skoki termiczne. Przeniesienie paczki z ciepłego środowiska do chłodnej przestrzeni transportowej wywołuje kondensację wilgoci między poszczególnymi zwojami tworzywa. Osadzające się mikrokrople wody tworzą fizyczną barierę separacyjną, która drastycznie osłabia przyczepność i spójność warstw klejących.
Wybierając materiał do zabezpieczania niewielkich, mieszanych ładunków, warto zweryfikować, jakie parametry elastyczności i nawoju zakłada producent folii stretch mini. W rynkowej praktyce firma PAKART dostosowuje właściwości gotowej rolki oraz proporcje dodatków adhezyjnych stricte do specyfiki ręcznej aplikacji. Wstęga zbyt łatwo poddająca się rozciąganiu lub szybko tracąca kohezję po nałożeniu wyraźnie sygnalizuje niedostatki w kontroli grubości lub błędy w zarządzaniu naprężeniem wstecznym na etapie konfekcjonowania. Luźne odcinki odrywające się od zabezpieczonego kartonu w trakcie lokalnego przewozu to jednoznaczny znak, że wilgoć i chłód pokonały zbyt słabą warstwę klejącą.
O ostatecznym zachowaniu materiału pakowego w niekorzystnych warunkach decyduje zintegrowana kontrola całego łańcucha technologicznego. Odpowiedni dobór mieszanki surowcowej stanowi zaledwie punkt wyjścia dla kalibracji głowic szczelinowych i maszyn przewijających. Stabilne zabezpieczenie ładunku niezależnie od zimna czy kondensującej wilgoci osiąga się wyłącznie poprzez perfekcyjne zgranie parametrów ekstruzji z równomiernym naciągiem na tulei. Rygorystycznie zarządzany proces wytwarzania gwarantuje, że gotowa rolka zachowa swoją optymalną sprężystość i pełne właściwości przylegające nawet podczas pracy w trudniejszych warunkach termicznych.
Kategorie artykułów
Polecane artykuły

Jak dbać o automatyczną skrzynię biegów, aby uniknąć kosztownych napraw?

Jak rekuperacja może obniżyć koszty na ogrzewanie?

Jak przebiega realizacja nagrobka w Radzyminie, gdy trzeba uzgodnić projekt, dokumenty i montaż
